

エアリーク試験を軸にした防水検査の選び方|出荷検査と評価のポイント

はじめに
防水製品の検査で最初につまずくのは、「評価」と「出荷検査」を同じものとして扱ってしまうことです。
結論から申し上げると、この二つは目的も手法もまったく別物であり、分けて設計しなければコストと品質のどちらかを必ず取りこぼします。
評価(設計検証)は、製品が防水性能を持っていることを確かめる作業です。水をかけたり、水に沈めたりして性能を直接確認するほか、漏れ試験による確認も行います。
一方の出荷検査は、量産ラインで生産された製品を壊さず短時間で判定する作業です。ここで水没試験を全数実施することは現実的ではありません。だからこそ、空気の漏れを測って防水性を間接的に推定するエアリーク試験(気密漏れ試験。製品内外に気圧差をつくり、圧力の変化から漏れを検出する試験)が、出荷検査の中核として使われています。
重要なのは、この検査方式の選定を量産直前に行わないことです。加圧するための口をどこに設けるか、通気膜をどう扱うか、しきい値をどう決めるかは、いずれも設計段階でしか手を打てません。フロントローディング(開発の前工程に検討を前倒しする進め方)で検査方式まで含めて設計しておくことが、手戻りを防ぐ最短経路になります。
本稿では、評価方法を4案、出荷検査を4案それぞれ提示し、選択の判断材料を整理します。あわせて、判定しきい値の決め方、不良が出たときの進め方、検査データのDX推進への活用までを扱います。
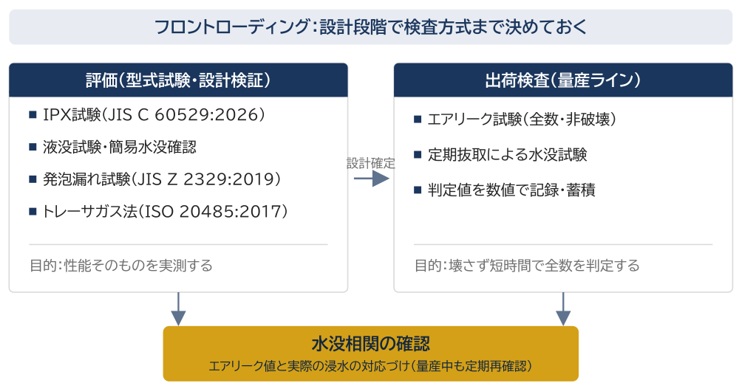
【図1 防水検査の全体マップ】
1.防水検査の全体像 ― 「評価」と「出荷検査」は目的が違う
(1)二つの検査は役割が異なる
防水検査は、目的によって次の二つに分かれます。
- 評価(型式試験・設計検証):
試作段階や設計変更時に、製品そのものの防水性能を確認します。水をかける、水に沈めるなど、実際の使用環境を模した条件で試験します。時間とコストはかかりますが、性能を実測できるのが強みです。 - 出荷検査(量産ライン):
完成品を壊さず、短時間で判定します。量産ラインで実施するため、検査時間や工数を考慮し、効率的に判定できる手法を選ぶ必要があります。
この二つを混同すると、量産ラインに評価用の試験を持ち込んで生産が止まる、あるいは出荷検査だけで設計妥当性を判断してしまうといった失敗が起きます。
(2)【重要な更新】IPコードのJISが23年ぶりに刷新されました
防水性能を表すIPコード(Ingress Protection Code、外来固形物と水の浸入に対する保護等級を表す国際的な表記)については、規格番号の更新が生じています。
[※関連記事:電子機器の防水規格(IPX)がわかる!IPコード表記、防水等級、試験方法等を解説]
JIS C 60529:2026「電気機械器具の外郭による保護等級(IPコード)」が2026年1月20日に制定され、従来のJIS C 0920:2003は廃止されました。
規格番号が従来の4桁(0920)から、対応国際規格であるIEC 60529と同じ5桁(60529)に変更されています。旧規格に存在した日本独自の附属書は削除され、国際規格と完全に一致する内容になりました。海外の仕様書や取扱説明書との照合が容易になった一方、社内標準・図面注記・仕様書に「JIS C 0920」と記載されたままの資料が残っている場合は、順次の更新をお勧めします。
【ご注意】
市販の解説記事や試験機関のパンフレットには、2026年前半時点でまだ「JIS C 0920」表記のものが残っています。対外提出物では現行規格番号での記載をご確認ください。
(3)IPX9とIPX9Kは別の規格です
JIS C 60529:2026では、高温・高圧水噴流に対する保護等級としてIPX9が規定されました。約80度の高温水を高圧で噴射する試験です。
一方、自動車分野でよく見かけるIPX9Kは、道路車両向けのISO 20653やJIS D 5020:2016に基づく表記であり、別体系です。試験の狙いは近いものですが、引用すべき規格が異なります。仕様書に「IPX9K」と書かれている場合、それは自動車系の要求である可能性が高く、どちらの規格で試験するのかを取引先と明確にしておく必要があります。
参考までに、第二特性数字で表される保護等級を整理します。
- IPX1: 鉛直に落下する水滴に対する保護
- IPX2: 15度傾けた状態で落下する水滴に対する保護
- IPX3: 散水(上方から一定角度内の水)に対する保護
- IPX4: 飛まつ(あらゆる方向からの水しぶき)に対する保護
- IPX5: 噴流(ノズルからの噴射水)に対する保護
- IPX6: 暴噴流(強い噴射水)に対する保護
- IPX7: 一時的潜水(水深1メートル・30分)に対する保護
- IPX8: 継続的潜水(水深・時間は、原則として製造業者と使用者が協議して決定し、IPX7より厳しい条件とする)に対する保護
- IPX9: 高温・高圧水噴流に対する保護
(4)IPコードの表示はメーカーの自己申告です
見落とされがちな点として、IPコードの表示は第三者認証ではなく、製造業者の自己宣言であるという事実があります。JIS C 60529やIEC 60529は試験方法と等級の定義を規定していますが、認証制度そのものを定めているわけではありません。
実務上の選択肢は二つです。
第三者試験機関に依頼する場合は試験成績書という客観的な根拠が得られ、取引先から第三者機関の試験成績書を求められる案件などでは必要になります。
自社設備で試験する場合は試験条件の管理と記録が自社責任となり、開発途中の反復評価には向くものの、対外的な根拠としては弱くなります。
調達・営業の立場では、仕入先が提示する「IPX7相当」が第三者機関の成績書に基づくのか自社評価なのかを確認しておくことが、後々のトラブル回避につながります。
2.評価方法の選択肢 ― 4つの案
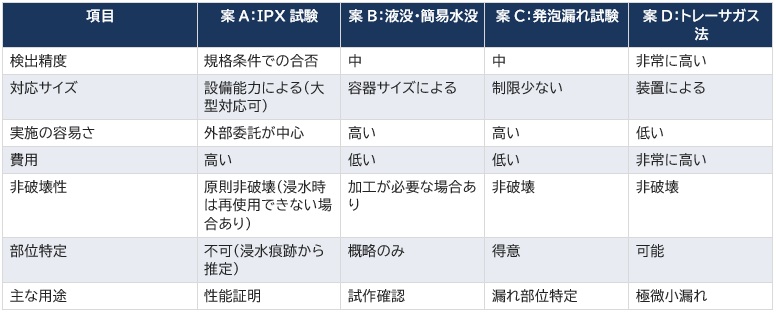
評価方法は、必要な精度と工数のバランスで選びます。ここでは代表的な4案を提示します。
結論としては、製品仕様の根拠が必要なら案A、開発途中の反復確認なら案B、部位を絞った確認なら案C、極めて微小な漏れを扱うなら案Dという使い分けになります。
(1)案A:IPX試験(規格に基づく直接評価)
JIS C 60529:2026に定められた条件で実際に水をかけ、または水没させ、浸水の有無を確認します。防水等級を主張する根拠として最も強い方法です。
- 向いている場面: カタログ表記の根拠づけ、取引先への性能証明、設計妥当性の最終確認
- 注意点: 試験条件や試験結果によっては、試験後のサンプルを再使用できない場合があります。複数等級の試験では、判定を明確にするため等級ごとにサンプルを用意することが推奨されます。試験前に、水をかける向きとかけない部位を試験機関と認識合わせしておくことが重要です。
(2)案B:液没試験と簡易水没確認
液没試験は、試験体の内部を加圧した状態で液体に浸し、気泡の発生から漏れを検出する方法です。
JIS Z 2330:2012「非破壊試験―漏れ試験方法の種類及びその選択」の箇条4.2.1に位置づけられています。
現場では簡略版が広く使われています。カバーに貫通穴を設けてホースジョイントを固定し、注射器とホースでつないだうえで、透明容器の水中に製品を沈め、注射器をゆっくり押し込んで気泡の有無を目視する方法です。設備投資がほぼ不要で、試作段階の当たりをつけるには十分な感度が得られます。
- 向いている場面: 試作段階での反復確認、対策効果の即時判定
- 注意点: 開孔部を確実に塞がないと、封止不良を製品の漏れと誤判定します。目視判定のため検査員の熟練度にも依存します。
(3)案C:発泡漏れ試験
対象部位に発泡液(石けん水など)を塗布し、加圧または減圧して泡の発生を確認する方法です。
JIS Z 2329:2019「非破壊試験―発泡漏れ試験方法」に規定されており、内部を加圧する加圧法と、外側を減圧する真空法があります。
液没試験が製品全体を沈めるのに対し、発泡漏れ試験は部位を狙って確認できる点が実務上の利点です。エアリーク試験で不合格になった製品の漏れ箇所を絞り込む用途で特に有効です。
- 向いている場面: 漏れ部位の特定、部分的な止水構造の確認
- 注意点: 製品を濡らすため、電子機器では通電前の状態で実施するなどの配慮が必要です。
(4)案D:ヘリウム漏れ試験・トレーサガス法
ヘリウムなどの検知しやすいガス(サーチガス、トレーサガス)を用い、専用の検出器で漏れを検出します。
JIS Z 2331:2006「ヘリウム漏れ試験方法」、および国際規格ISO 20485:2017(トレーサガス法)に規定されています。
感度の高さが特徴ですが、一般的な電子機器の防水確認では多くの場合オーバースペックです。設備費・ガス費用・専用検出器が必要であり、防水等級として求められる水準の漏れであれば、より安価な手法で十分に判別できます。真空機器や冷媒回路など、極微小な漏れが致命的になる分野で選択される手法とご理解ください。
- 向いている場面: 極微小漏れの検出が要求される特殊用途
- 注意点: コストと設備要件が他案と大きく異なります
(5)評価方法4案の比較
【表1 評価方法4案の比較】
3.エアリーク試験の原理と方式 ― 出荷検査の中核技術
(1)原理は「圧力の変化を見る」こと
エアリーク試験は、製品の内部と外部に気圧差をつくり、時間経過にともなう圧力の変化から漏れの有無を判定します。その変化を数値として読み取ることで、目視判定に頼らない客観的な合否判定が可能になります。
試験では二つの用語が頻繁に登場します。ワーク(検査対象の製品・サンプル)とマスター(漏れがないことが確認された基準品)です。多くの方式は、ワークとマスターを比較する形で成り立っています。
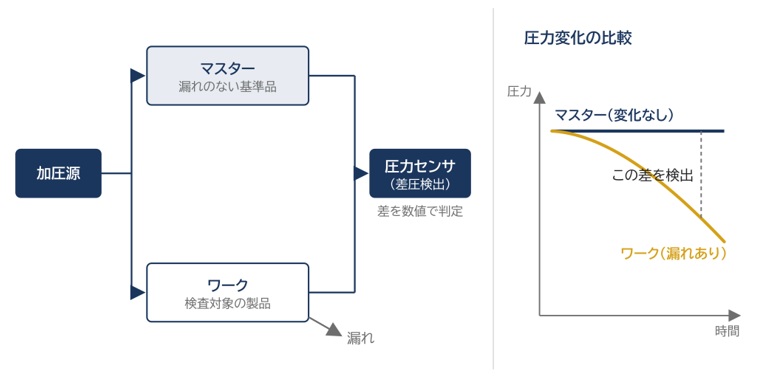
【図2 エアリーク試験の原理】
(2)【重要な更新】引用する規格番号にご注意ください
エアリーク試験を説明する資料では、しばしば「JIS Z 2330:2012」が典拠として挙げられます。
しかし、JIS Z 2330:2012の正式名称は「非破壊試験―漏れ試験方法の種類及びその選択」であり、これは数ある漏れ試験方法を分類し、選択の指針を示す規格です。エアリーク試験の測定方式そのものを規定した規格ではありません。
圧力変化を利用した漏れ試験の直接の典拠は、JIS Z 2332:2012「圧力変化による漏れ試験方法」です。対外資料で規格番号を明記する際は、この区別にご留意ください。
(3)方式は「加圧のしかた」と「検出のしかた」の組み合わせで決まる
エアリーク試験機のカタログには、直圧式・差圧式・内圧方式・外圧方式などさまざまな方式名が並びます。これらは横並びの選択肢ではなく、「どこを加圧するか」と「何で測るか」という2つの軸の組み合わせです。
JIS Z 2332:2012も同じ考え方で整理しています。圧力を直接測定する方法として「圧力変化法加圧法」「圧力変化法密封品チャンバー法」などを規定し(箇条5.1.1)、これに組み合わせてよい方法として「差圧法」「マスター容器対比法」などを別に規定しています(箇条5.1.2)。方式名は試験機メーカーの呼称ですが、中身はJISの方法に対応づけられます。
加圧のしかた(どこを加圧するか)
製品に加圧口があれば、ワークの内部を加圧する内圧方式が使えます。加圧口がない密封品では、製品をチャンバー(密閉容器)に入れてチャンバー側を加圧し、製品内部への漏れ込みを見る外圧方式になります。
外圧方式はJISの「密封品チャンバー法」に相当します。なお、JISには名前の似た「チャンバー法」もありますが、こちらは製品の内部を加圧してチャンバー内の圧力変化を測る別の方法です。
検出のしかた(何で測るか)
圧力計で圧力変化を直接測るのが直圧式、漏れのない基準品(マスター)と同時に加圧し、両者の差圧を差圧計で測るのが差圧式です。
差圧式は小さな圧力変化を捉えられるため、微小な漏れの検出や検査時間の短縮に有利で、エアリーク試験機では広く用いられています。
大漏れ対策(外圧方式の補助)
外圧方式には固有の弱点があります。製品に大きな穴が開いていると、チャンバーを加圧している間に製品内部まで同じ圧力になってしまい、検出工程で圧力が変化しません。
その結果、大きく漏れている製品ほど「漏れなし」に見えることが起こります。これを防ぐのがタンク加圧方式とタンク分圧方式で、タンク(補助容器)を使って大漏れを別に判定します。
【表2 エアリーク試験の方式とJIS Z 2332との対応】
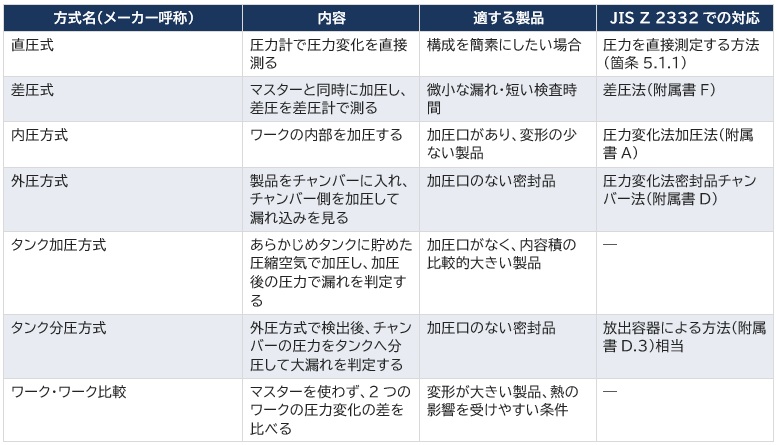
なお、ワーク・ワーク比較では、2つのワークに同程度の漏れがある場合、差が検出されず、不良を見逃すおそれがあります。
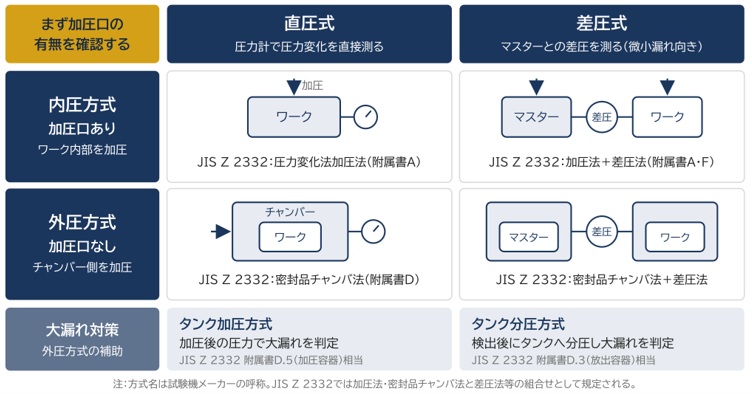
【図3 エアリーク試験の方式の整理(加圧×検出)】
(4)方式選定の3つのポイント
どの方式を採用できるかは、製品構造によって決まります。判断は次の3点に集約されます。
- 加圧口があるか:
内圧方式を採用する場合は、製品内部に空気を送り込む経路が必要です。これは設計段階で意図的に設けるべきものであり、後付けは困難です。防水製品は本来密閉されているため、加圧口の設計は防水性能そのものと矛盾しかねません。加圧口を設けない場合は外圧方式となり、製品の形状に合わせたチャンバー治具と大漏れ対策が必要になります。どちらを選ぶかで設計も設備も変わるため、ここはフロントローディングの検討が最も効く箇所です。 - 内部容積はどれくらいか:
容積が大きいほど、同じ漏れ量でも圧力変化が小さくなり、検出に時間がかかります。タクトタイム(一つの製品を製造するのに必要とする時間)に直結する要素です。 - マスターの精度は確保できるか:
差圧式など、マスターと比較する方式では、マスターの品質がそのまま判定精度を決めます。マスターが劣化すれば判定基準がずれます。マスターの定期的な検証と交換のルールを、量産開始前に決めておく必要があります。
(5)【最重要】通気膜がある製品は、検査方法に工夫が必要です
実務で最も頻繁に問題になるのが、通気膜・防水膜(水は通さず空気は通す性質を持つ膜。音響部品の保護や、内圧調整のために使われる)を搭載した製品の扱いです。
通気膜は、設計上意図的に空気を通す部品です。したがって、エアリーク試験にかけると通気膜そのものが「漏れ」として検出されます。これは不良ではなく、設計どおりの挙動です。
対応方法の一つとして、試験時に通気膜部をマスキング(テープ等で確実に塞ぐこと)したうえで測定する方法があります。ただし、ここには実務上の落とし穴があります。
- マスキング作業が手作業だと、作業ばらつきが判定値のばらつきになります
- マスキングした部位そのものの防水性は、エアリーク試験では確認できません
- 量産ラインでのマスキングは工数増につながり、タクトタイムを圧迫します
したがって、通気膜の採否は、音響性能や内圧調整の観点だけでなく、出荷検査の成立性まで含めて設計初期に判断すべき事項です。スピーカー、マイク、圧力調整孔を持つ製品では、必ず検査方式とセットでご検討ください。
4.出荷検査の設計 ― 4つの案
出荷検査の設計とは、「どの検査を、どの範囲に、どの工程で行うか」を決めることです。ここでは4案を提示します。
結論としては、人体に近い携帯機器など要求の高い製品は案2、コスト制約が強い場合は案3、工程が長い製品は案4が現実的な選択肢になります。
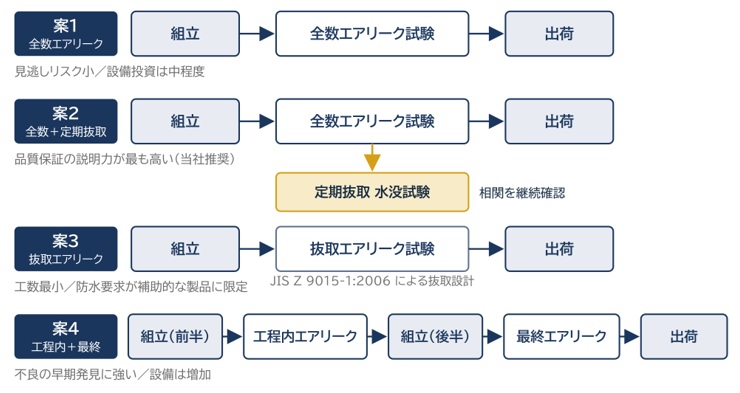
【図4 出荷検査4案の工程配置】
(1)案1:全数エアリーク試験
すべての製品にエアリーク試験を実施します。スマートフォンをはじめとする防水携帯機器では、この方式が採用されてきました。
- 利点: 抜取検査と比べて見逃しリスクが小さい。検査で検出した不良品の市場流出を工程内で止められる
- 課題: 設備投資とタクトタイムへの影響が大きい。エアリーク試験は空気の漏れを見ているのであって、水の浸入を直接確認しているわけではない点に留意が必要
(2)案2:全数エアリーク試験+定期抜取水没試験(二層検査体制)
案1に加えて、定期的に抜き取ったサンプルで水没試験を実施し、エアリーク試験の判定が実際の防水性能と対応していることを継続確認します。
この「相関の継続確認」が、エアリーク試験の妥当性を担保します。 エアリーク試験は間接評価であるため、その判定値が水の浸入と対応していることを、量産を通じて確かめ続ける必要があります。金型の摩耗、材料ロットの変動、作業方法の変化などにより、相関は時間とともにずれ得ます。
- 利点: 間接評価の弱点を直接評価で補う。品質保証の説明力が最も高い
- 課題: 抜取サンプルは破壊的に扱われる場合があり、頻度の設計が必要
当社としては、防水を製品価値の中核に据える製品については案2を推奨しています。
(3)案3:抜取エアリーク試験
全数ではなく、ロットから抜き取って検査します。
抜取の設計には、JIS Z 9015-1:2006「計数値検査に対する抜取検査手順―第1部:ロットごとの検査に対するAQL指標型抜取検査方式」(対応国際規格:ISO 2859-1:1999)が使えます。
この規格は、ロットの大きさと検査水準からサンプルサイズを求め、合格品質限界(AQL)に応じて合格判定個数を決める手順を定めています。さらに、品質が安定していれば検査をゆるくし、不安定になればきつくする「切替えルール」が組み込まれている点が実務上の要点です。
- 利点: 検査工数を大幅に削減できる
- 課題: 不良の流出可能性がゼロにはならない。防水は市場での故障が製品全損につながりやすいため、適用は防水要求が補助的な製品に限るべきです
AQLは、出荷される製品の不良率を直接示すものではありません。実際の不良流出率は、ロットの品質や抜取検査方式によって異なるため、具体的な割合を一律に示すことはできません。そのため、不良の見逃しリスクや要求する品質水準について、取引先と事前に合意しておくことが不可欠です。ここを曖昧にしたまま抜取を導入すると、市場不良発生時に責任の所在が争点になります。
(4)案4:工程内検査+最終検査の分割配置
組立の途中段階で部分的にエアリーク試験を行い、最終組立後にもう一度実施します。
- 利点: 不良を早い工程で発見でき、手直しコストが小さい。どの工程で漏れが生じたかの切り分けも容易
- 課題: 検査ポイントが増えるため設備・工数が増加する。中間状態で密閉できる構造設計が前提
工程が長く、部品点数の多い製品では、最終工程で不良が判明したときの分解・再組立コストが大きくなります。そうした製品ほど、この案の費用対効果が高くなります。
(5)不合格品の再検査ルールを決めておく
出荷検査を設計する際、見落とされがちなのが不合格になった製品をどう扱うかのルールです。
現場では、コネクタキャップを一度開けて閉め直すと合格になる、という事象が起こり得ます。判定のばらつきかもしれませんし、取り付けに起因する実際の漏れが偶然解消しただけかもしれません。どちらか分からないまま良品として流すと、品質保証の根拠が失われます。
決めておくべき事項は次のとおりです。
- 再検査を認めるか、認めるなら何回までか
- 再検査の前に実施してよい作業は何か(キャップの開閉は許容するか等)
- 再検査で合格した製品を記録上どう区分するか
- 再検査合格品が一定比率を超えた場合のエスカレーション基準
再検査で合格した製品の比率は、工程の異常を示す先行指標になります。
単に良品として流すのではなく、記録して傾向を見ることをお勧めします。
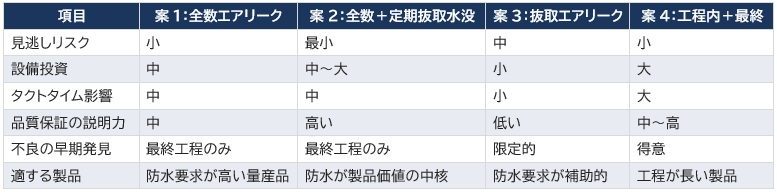
(6)出荷検査4案の比較
【表3 出荷検査4案の比較】
5.判定しきい値の決め方 ― エアリーク試験の勘所
(1)しきい値は「二段」で設計します
エアリーク試験の判定は、一つの数値で行うものと思われがちですが、実務では二段階に分けます。
- 大リーク判定: 大きな漏れがある状態を素早く検出します。開孔部の封止忘れ、部品の欠品、キャップの閉め忘れといった明らかな異常を、短時間で弾き出すための判定です。
- 小リーク判定: 大リーク判定を通過した製品に対し、より厳密な漏れを判定します。水没試験との相関を踏まえて設定した判定値に基づき、合否を判断します。
二段構成にする理由は、タクトタイムの短縮です。明らかな不良に長い測定時間をかける必要はありません。また、大リークのしきい値は小リークのしきい値から十分に離れていることが望ましく、両者が接近している場合は判定が不安定になります。
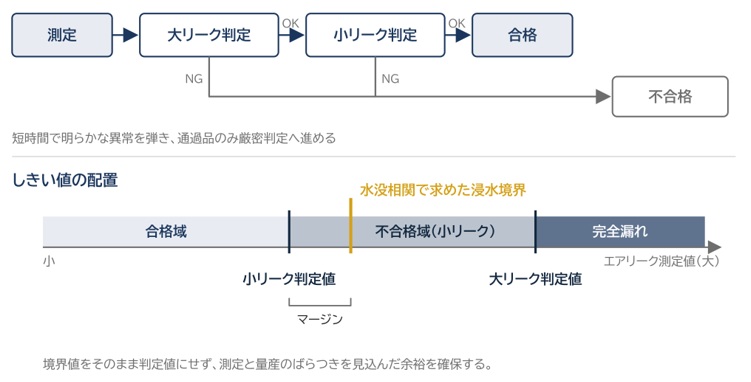
【図5 二段判定としきい値の関係】
(2)水没相関の取り方
小リークのしきい値をどう決めるか。これがエアリーク試験設計の核心です。
考え方は明快で、意図的に漏れを作り、その漏れ量と実際の水の浸入との境界を見つけるというものです。
具体的には、止水部に薄い糸などを挟み込んで隙間を作り、エアリーク値を段階的に変化させながら、それぞれについて水没試験で浸水の有無を確認します。この作業により、「どのエアリーク値を超えると水が入るか」の境界が把握できます。
実務上の要点は三つあります。
- 確認部位は、お客様が操作する箇所を優先する:
リアカバーやコネクタキャップなど、使用者が繰り返し開閉する部位は、最も条件が厳しくなります。構造上そうした開閉部を持たない製品では、ケース間の止水部で確認します。 - 部位そのものより、隙間と流量の関係が本質:
当社がこれまで支援した機種開発において、ケース間のパッキン、Oリング、両面テープなど止水部の種類が異なっても、隙間の大きさに対する空気の流量と水が透過する境界には大きな差が見られませんでした。つまり、検証する部位を厳密に選ぶことより、隙間と空気の流量と浸水の境目を見極めることが重要です。 - しきい値には余裕を持たせる:
相関で求めた境界値をそのまま判定値にしてはいけません。測定のばらつき、量産でのばらつきを見込んだ余裕が必要です。具体的な余裕の取り方は製品構造と要求等級によって異なりますので、詳細は当社担当者へお問い合わせください。
(3)マスターの管理
差圧式など、マスターを使用する方式では、マスターの品質が判定精度に直接影響します。
- マスターとワークの内容積差が大きいと、それ自体が測定値の偏りになります。試験機の許容範囲内に収まっているかを、導入時に確認します
- マスターは経時的に劣化します。定期的な検証と交換のルールを、量産開始前に文書化しておきます
- マスターには、漏れがないことを確認した基準品を使用し、測定の再現性を確保することが重要です
(4)測定値を狂わせる外乱要因
エアリーク試験の測定値は、製品の漏れ以外の要因でも変動します。判定が不安定なとき、まず疑うべき要因を挙げます。
- ワークの温度:
組立直後の製品は、作業や部品の発熱で温度が上がっている場合があります。内部の空気は温度で膨張・収縮するため、これが圧力変化として観測され、漏れと誤判定されます。組立から検査までの放置時間を工程条件として決めておくのが基本対策です。 - 製品の内圧:
組立時に内部の空気が圧縮されると、外気圧との差が残ります。この状態で測定すると値がずれます。実務では、検査の直前にカバーやキャップを一度開閉し、内外の気圧を揃えてから測定する手順が採られます。ただし、この開閉作業自体が取り付けのばらつき要因になり得るため、作業方法の標準化が必要です。 - 周囲の気圧・温度変動:
気象条件や空調により検査室の環境は一日を通じて変動します。測定値の傾向管理を行うと、この影響が見えてきます。 - 測定のばらつきそのもの:
同じ製品を繰り返し測定したときのばらつきが、判定に使うしきい値の幅に対して大きすぎると判定は成立しません。試験機の導入時と定期点検時にご確認ください。
6.不合格が出たときの進め方
(1)まず漏れている部位を特定する
エアリーク試験は「どこかから漏れている」ことしか教えてくれません。対策のためには部位の特定が必要です。段階的に絞り込むのが効率的です。
- 第一段階:水漏れ検知シール:
浸水すると変色する検知シールを内部の想定部位に貼っておくと、水没試験やIPX試験で浸水した際にどこから入ったかの判定が容易になります。試験前の準備段階で仕込む手法です。 - 第二段階:加圧しての発泡確認:
内部に空気を送り込み、外側に発泡液を塗布して泡の発生箇所を探します。発泡漏れ試験(JIS Z 2329:2019)の考え方で、簡便かつ部位特定に有効です。 - 第三段階:超音波による検出:
漏れに伴って生じる高周波の音を検出します。製品を濡らさずに部位を特定できる利点があります。
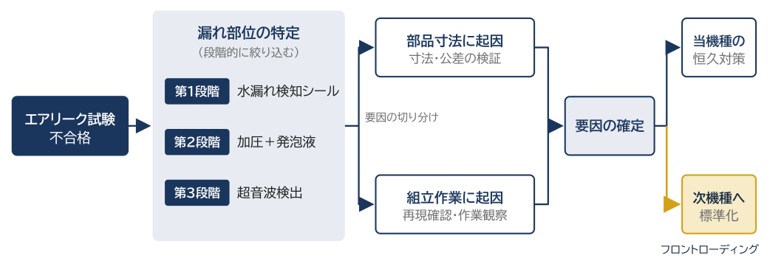
【図6 不合格発生時の切り分けフロー】
(2)要因を「部品」と「作業」で切り分ける
部位を特定できても、要因まではすぐに分からないことが珍しくありません。再試験しても不合格のまま、しかし一度分解して組み直すと合格する。こうした事象は、部品そのものの不良ではなく、部品と作業の組み合わせで生じている可能性を示しています。
切り分けの定石は、要因が部品寸法にあるのか、組立作業にあるのかを二つの軸で検証することです。
- 部品寸法の検証:
不合格品と合格品の部品を測定し、寸法そのものに差があるかを確認します。寸法に差がない場合でも、止水部の隙間量や圧縮量を比較すると、合否との相関が見えることがあります。「部品は図面どおりだが、組み合わさったときの圧縮が片側で不足している」という状態は、寸法検査だけでは見つかりません。 - 組立作業の検証:
疑わしい作業条件を意図的に再現し、不合格が再現するかを確認します。あわせて実際の作業を観察し、手順書にない動作や、作業者の善意による改変が入っていないかを見ます。再現性が確認できれば、要因が作業側にある可能性が高まります。
二軸のいずれかで再現が取れれば、要因を絞り込むことができます。両方に再現が取れない場合は、部品と作業の相互作用(たとえば、形状変更によって作業時の位置決めが効かなくなった等)を疑い、従来機種との設計差分に立ち戻って比較します。
(3)再発防止は設計標準化まで遡る
要因が確定したら、当該機種の恒久対策で終わらせず、なぜ量産直前まで発見できなかったかまで遡ります。当社がこれまで支援した案件で繰り返し見られた背景は、次の三つに集約されます。
① 設計が個人ごとになっている
同じ用途の部品でも設計者が異なれば形状が異なり、変更の根拠が残っていない。過去の失敗が個人の経験にとどまり、組織のナレッジになっていない。
② 設計根拠が弱い
従来形状からの変更点について、副次的な影響まで検証されていない。仕様決定の遅延が事前検証の工数を圧迫し、「従来どおり動くはず」という前提が検証されないまま残る。
③ 設計意図が作業者まで届いていない
組立手順書は展開されていても、「なぜその作業が必要か」は口頭指導にとどまり、現場の善意による作業改変を招く。
対応は次の三点になります。
- 標準形状の制定: 根拠のある標準形状を定め、採用し続けることで設計者ごとのばらつきを回避する
- 変更差分の徹底検証: 標準から変更する場合は副次影響まで洗い出し、新標準として設定する。新規設計箇所を限定して検証工数を確保する
- 組立作業の設計者立会い: 試作中は設計視点で作業を確認し、意図と異なる作業を早期に発見する
これらはいずれも、フロントローディングの実装そのものです。
事前検証の項目を設計者個人の判断に委ねるのではなく、標準形状と検証項目を組織のルールとして持つことが、量産直前の手戻りを防ぎます。具体的な標準化の進め方については、当社担当者へお問い合わせください。
7.DX推進 ― 検査データを設計に還す
(1)検査データは記録して初めて価値を持つ
エアリーク試験の最大の利点は、合否だけでなく測定値という数値が得られることです。目視検査では得られないこの数値を、合否判定だけに使って捨ててしまうのは、大きな機会損失です。
《トレーサビリティの確保》
個体識別情報と測定値を紐づけて記録しておけば、市場で不具合が生じた際に、その個体が出荷時にどの程度の余裕を持っていたかを遡れます。製造実行システム(MES)等との連携により、この記録は自動化できます。
(2)傾向管理による予兆検知
測定値を時系列で見ると、合否判定だけでは見えないものが見えてきます。
- 測定値の平均が徐々に上昇していれば、金型の摩耗や材料ロットの変化が疑われます
- ばらつきが拡大していれば、作業のばらつきや設備の劣化が疑われます
- 特定の時間帯・特定のラインで値が偏るなら、環境条件や作業者要因が疑われます
いずれも、不合格が出る前に手を打つための情報です。全数検査を実施し、測定値を記録・保存している製品であれば、このデータは毎日蓄積されています。活用しない理由がありません。
(3)設計へのフィードバックが最も価値が高い
蓄積した検査データの最終的な使い道は、次機種の設計です。どの部位が不合格の主因だったか、どの構造がばらつきやすかったか、どのしきい値が妥当だったか。これらを設計標準として整理し、次機種の初期段階で参照できる形にしておくことがフロントローディングの実体です。
DX推進とは、システムを導入することではなく、データが設計判断に還ってくる循環をつくることだとご理解ください。
8.まとめ
本稿の要点を整理します。
評価と出荷検査は別物です。 評価は防水性能を確認し、出荷検査は非破壊・短時間で量産品を判定します。混同すると、コストか品質のどちらかを損ないます。
評価は4案、出荷検査も4案から選びます。 性能証明ならIPX試験、部位特定なら発泡漏れ試験。防水が製品価値の中核なら、全数エアリーク試験と定期抜取水没試験を組み合わせた二層検査体制を推奨します。
しきい値は水没相関で決めます。 意図的に漏れを作り、水が入る境界を見極める作業が不可欠です。そして測定値は温度・内圧・環境で変動します。
通気膜がある製品は、設計段階で検査方式まで決めてください。 通気膜は設計どおりに空気を通すため、そのままでは漏れと判定されます。
これらはすべてフロントローディングで前倒しできます。 加圧口の設計、通気膜の採否、しきい値の方針、検査工程の配置。いずれも量産開始後では手が打てません。設計段階で検査まで含めて設計しておくことが、結果として最も安価な選択になります。
当社では、防水構造の設計から検査方式の選定、しきい値設定の支援まで、一気通貫でのご相談を承っています。具体的な数値設定や、貴社製品への適用可否については、下記窓口までお問い合わせください。
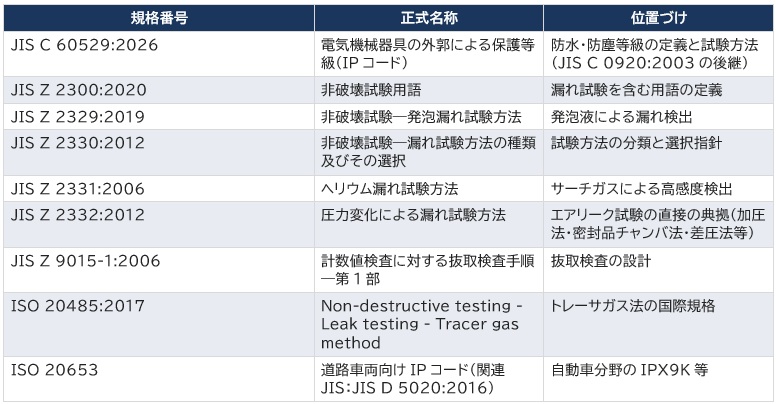
参考:関連規格一覧
【表4 漏れ試験・防水試験に関連する主な規格】
用語集
|
用語 |
意味 |
| ワーク | エアリーク試験における検査対象の製品・サンプルのこと |
| マスター | 漏れがないことが確認された基準品。ワークとの比較基準になる |
| リークテスタ | エアリーク試験を行う装置。圧力変化を測定して漏れを判定する |
| 直圧式 | 圧力計で圧力の変化を直接測り、漏れを検出する方式 |
| 差圧式 | マスターとワークを同時に加圧し、両者の差圧を差圧計で測って漏れを検出する方式 |
| 大リーク | 大きな漏れがある状態を素早く検出するための一次判定 |
| 小リーク | 大リーク判定を通過した後に、設定した判定値に基づいて合否を判断する、より厳密な判定 |
| 水没相関 | エアリーク試験の測定値と、実際の水の浸入との対応関係を確認する作業 |
| 型式試験 | 製品の設計そのものが要求性能を満たすかを確認する試験。量産検査とは目的が異なる |
| IPコード | 外来固形物と水の浸入に対する保護等級を表す国際的な表記。IPに続く数字で等級を示す |
| IPX9 | 高温・高圧水噴流に対する保護等級。JIS C 60529:2026で規定 |
| IPX9K | 道路車両向けの高温高圧水噴流の等級。ISO 20653やJIS D 5020:2016で規定される保護等級 |
| 液没試験 | 内部を加圧した試験体を液体に浸し、気泡の発生から漏れを検出する方法 |
| 発泡漏れ試験 | 対象部位に発泡液を塗布し、泡の発生から漏れを検出する方法。JIS Z 2329:2019に規定 |
| サーチガス | 漏れを検出しやすくするために用いる特定のガス。ヘリウム等が用いられる |
| 通気膜 | 水は通さず空気は通す性質を持つ膜。音響部品の保護や内圧調整に用いられる |
| マスキング | 試験時に、意図的に空気が通る部位を一時的に塞ぐこと |
| 全数検査 | ロット内のすべての製品を検査する方式 |
| 抜取検査 | ロットから一部を抜き取って検査し、ロット全体の合否を判定する方式 |
| AQL | 合格品質限界。抜取検査で許容できる不良の水準を示す指標 |
| タクトタイム | 一つの製品を製造するのに必要とする時間 |
よくある質問(FAQ)
Q1. エアリーク試験に合格すれば、防水性能は保証されるのですか。
A. いいえ。エアリーク試験は空気の漏れを測る間接評価であり、水の浸入を直接確認しているわけではありません。測定値と実際の浸水との対応関係(水没相関)を事前に確認し、量産中も定期的な抜取水没試験で継続確認することで、防水性能に関する判定の信頼性を高められます。
Q2. 仕入先から「IPX7相当」と提示されました。どう確認すればよいですか。
A. 第三者試験機関の試験成績書に基づくものか、自社評価によるものかをご確認ください。IPコードの表示は製造業者の自己宣言であり、認証制度ではありません。あわせて、引用規格がJIS C 60529:2026(またはIEC 60529)であるかもご確認ください。
Q3. 社内資料に「JIS C 0920」と書いてありますが、問題ですか。
A. JIS C 0920:2003は2026年1月20日付で廃止され、JIS C 60529:2026に置き換わりました。ただちに製品性能が変わるものではありませんが、対外提出物・仕様書・図面注記については現行の規格番号への更新をお勧めします。
Q4. 出荷検査は全数で行うべきですか、抜取でよいですか。
A. 防水が製品価値の中核であれば全数を推奨します。防水の要求が補助的な製品であれば抜取も選択肢になりますが、その場合はJIS Z 9015-1:2006に基づく抜取設計を行い、不良の見逃しリスクや要求する品質水準について、取引先と事前に合意しておくことが不可欠です。
Q5. スピーカーやマイクがある製品でも、エアリーク試験はできますか。
A. 可能ですが、通気膜部をマスキングするなど、製品構造に応じた検査方法の工夫が必要です。通気膜は設計上意図的に空気を通すため、そのままでは漏れとして検出されます。マスキング工数がタクトタイムを圧迫することもあるため、通気膜の採否は検査方式とセットで設計初期にご検討ください。
Q6. 判定値が日によってばらつきます。どこを疑えばよいですか。
A. まず製品の温度と内圧をご確認ください。組立直後で温度が高い、あるいは内部に圧力が残っている状態では値がずれます。組立から検査までの放置時間を工程条件として定めることが基本対策です。あわせて、試験機で同じ製品を繰り返し測定したときのばらつきが、判定に使うしきい値の幅に対して十分小さいかもご確認ください。
Q7. 不合格になった製品を再検査して合格したら、良品として出荷してよいですか。
A. 再検査の可否と回数、再検査前に許容する作業、記録上の区分を、量産開始前にルール化しておく必要があります。再検査で合格した製品の比率は工程異常の先行指標になりますので、記録して傾向を確認することをお勧めします。
Q8. エアリーク試験で不合格になりましたが、どこから漏れているか分かりません。
A. 段階的に絞り込みます。まず水漏れ検知シールや加圧しての発泡確認といった簡便な方法で大まかに特定し、必要に応じて超音波による検出で精度を上げます。部位が特定できても要因が分からない場合は、部品寸法に起因するのか組立作業に起因するのかで切り分けるのが定石です。
Q9. 出荷検査の設計は、いつから検討すべきですか。
A. 量産直前ではなく、試作・設計段階からのフロントローディングでの検討をお勧めします。加圧口の位置、通気膜の採否、しきい値設定の方針、検査工程の配置は、いずれも設計段階でしか手を打てません。
[PR]関連情報・お問い合わせ
本コラムは、神上コーポレーション株式会社(KOHGAMI Corporation Inc.)の電子機器防水設計に関する知見をもとに、設計職・非設計職の双方に向けて整理した実務解説です。
防水設計に関するご相談・設計の受託は、神上コーポレーションのHPからお気軽にお問い合わせください。
- 防水構造設計の受託・コーディネート
- 防水設計ナレッジの社内構築支援
- 防水以外:放熱設計、3Dデータ運用、DX導入支援 ほか
※本コラムは一般的な解説を目的としたものであり、個別製品の防水性能を保証するものではありません。実設計にあたっては、材料メーカー・金型メーカー・評価機関と連携のうえ、個別仕様に合わせた妥当性の検証をお願いいたします。
© KOHGAMI Corporation Inc.
 《この記事の執筆者》
鈴木崇司 講師
神上コーポレーション株式会社 代表取締役
長年の経験から培われた「構造×材料」の複合知見、技術コンサルティング能力、
DX推進による効率化を強みとし、防水設計・開発を強力に支援。
防水に関するあらゆる課題に対し、最適なソリューションを提供。
(※神上コーポレーションのWEBサイトはこちら)
- 第1回: 電子機器の防水規格(IPX)がわかる!IPコード表記、防水等級、試験方法等を解説
- 第2回: 電気製品/自動車部品に関する防水試験と規格を総整理!
- 第3回: 【NEMA規格入門】主なNEMA等級の概要と試験法、IP等級の違いをやさしく解説
- 第4回: 【MIL規格入門】MIL-STD-810の防水・耐環境性試験をわかりやすく解説
- 第5回: 《NEMA規格 vs MIL規格》防水規格選定のポイントは?
- 第6回: 電子機器の防水トラブルを防ぐ!ガスケット設計とOリング選定のポイントを徹底解説
- 第7回: ゲル防水、一体特殊ガスケット、そして裏技防水|電子機器の防水設計ノウハウを伝授
- 第8回: 筐体・カバーの防水設計ノウハウ|二色成形・インサート成形の実務ポイントを解説
- 第9回: 防水テープ・接着剤・シール材の選定|面シールによる電子機器の防水設計を徹底解説
- 第10回: ボタン・スイッチなど操作部/可動部の防水設計を徹底解説!
- 第11回: エアリーク試験を軸にした防水検査の選び方|出荷検査と評価のポイント

](https://engineer-education.com/wp/wp-content/uploads/2021/10/Circuit-element0-150x150.png)