

スクリーン印刷の基本がわかる!仕組みと特徴、品質向上・不良対策のポイント
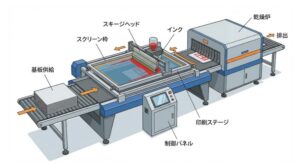
スクリーン印刷は、古くから親しまれている印刷技法の一つですが、現代の製造業においては「単なる印刷」の枠を超え、高度なエレクトロニクス製造を支える「工法」としての地位を確立しています。電子部品に使われる多層セラミック基板の配線や、太陽電池の電極、さらにはバイオセンサーや自動車用ディスプレイに至るまで、その応用範囲は多岐にわたります。
本記事では、スクリーン印刷の基本原理から、品質を左右する主要な部材、そして高精度な印刷を実現するための技術的パラメータについてわかりやすく解説します。製造現場での歩留まり向上や、新たな製品開発における工法選定に役立つ基礎知識をご紹介します。
1.スクリーン印刷の基本原理と特徴
スクリーン印刷は、孔版印刷(こうはんいんさつ)の一種であり、版自体にインクが通り抜ける「孔(あな)」を形成し、そこからインクを基板などに転写する方式です。他の印刷方式と比較して、非常に高い自由度と独自のメリットを有しています。
(1)印刷の基本的なメカニズム
スクリーン印刷のプロセスは、主にスクリーンマスク、スキージ、インク、そして基板の4つの要素で構成されます。
まず、枠に張られたメッシュ状のスクリーンマスク上にインクを供給します。次に、ゴムや樹脂製の「スキージ」を一定の印圧で押し当てながら移動させることで、メッシュの開口部からインクが押し出され、基板に転写されます。
このとき重要なのが、スクリーンマスクと基板の間に設けられた「クリアランス(隙間)」と、印刷後の「版離れ」です。スキージが通過した直後に、スクリーンが自身の張力で跳ね上がることで、インクが基板上に綺麗に残ります。この物理的な挙動が、シャープな印刷結果を生む鍵となります。
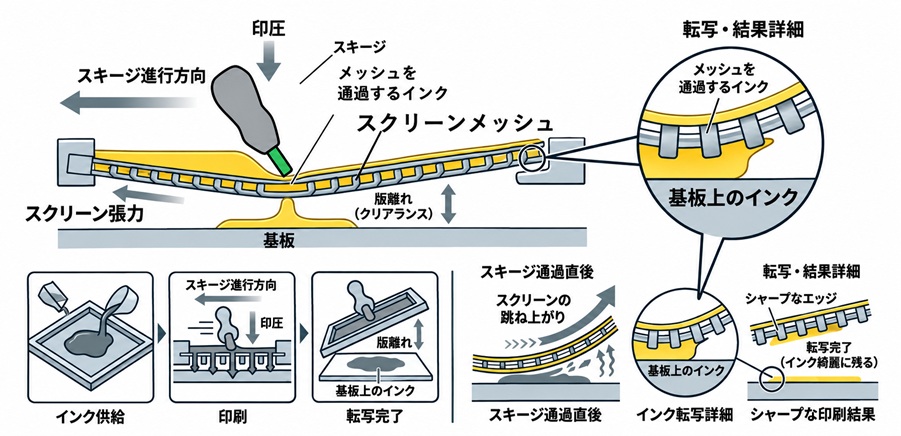
【図1 スクリーン印刷の概要】
(2)他の印刷方式と比較したメリット
スクリーン印刷が産業界で重宝される最大の理由は「インク膜厚の厚さ」と「基板の多様性」にあります。
- インク膜厚の制御:
スクリーン印刷は、版仕様やペースト特性、印刷条件に応じて比較的厚いインク膜を形成でき、用途によっては湿潤膜厚で10 µm程度から100 µm以上の形成例もあります。ただし膜厚は、メッシュの厚さ・開口率、乳剤厚、ペーストの固形分や転写条件に左右され、乾燥・硬化後の膜厚とは異なります。導電配線や隠蔽性が必要な加飾印刷などに適しています。 - 基板を選ばない柔軟性:
柔軟なスクリーンメッシュを使用するため、平坦な基板だけでなく、ある程度の凹凸がある面にも対応できます。また、適切なインクの選定や表面処理を行うことで、フィルム、ガラス、セラミックス、金属など幅広い材質への印刷が可能です。
(3)現代製造業における役割:プリンテッドエレクトロニクス
近年、スクリーン印刷は「プリンテッドエレクトロニクス」の重要な技術として利用されています。
材料や必要線幅、層構造、寸法精度などの条件が適合すれば、従来のフォトリソグラフィを用いる一部のパターン形成工程を、印刷による直接形成に置き換えられます。
印刷で直接パターンを形成することで、用途によっては工程数や材料使用量、製造コストを削減できる可能性があり、ウェアラブル機器や各種センサーなどへの応用が進められています。
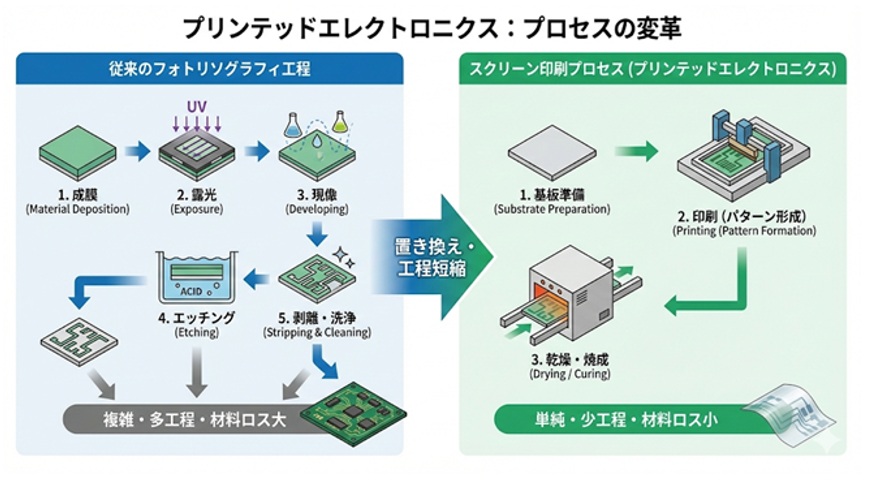
【図2 プリンテッドエレクトロニクスによる製造工程】
2.スクリーン印刷を構成する主要な要素
高品質な印刷を実現するためには、個別の部材特性を理解し、それらを最適に組み合わせる「システム思考」が求められます。
ここでは、主要な構成要素であるスクリーンマスク、スキージ、インクについて詳述します。
(1)スクリーンマスク(版)の構造と選定
スクリーンマスクは、印刷の精度を決定付ける最も重要な部材です。
主に「枠(フレーム)」「メッシュ」「乳剤」の3つで構成されます。
① メッシュの材質と線径
メッシュには主にポリエステルやステンレスが使用されます。
ポリエステルは柔軟性と扱いやすさに優れ、ステンレスは高い寸法安定性を必要とする用途に適しています。
高精細印刷では細線径のステンレスメッシュも用いられ、15~20 µm程度の線径はその一例です。適切な線径や開口率は、印刷パターンやペーストの粒径・流動特性により異なります。
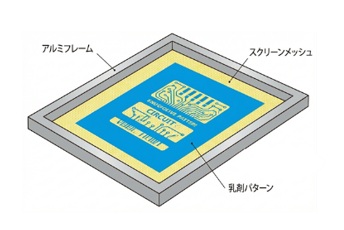
【図3 スクリーンマスク】
② メッシュカウントと開口率
「メッシュカウント」とは、1インチ(25.4 mm)当たりの糸の本数です。
開口寸法と開口率はメッシュカウントだけでなく線径にも依存します。
正方形開口を持つ平織メッシュの幾何学的な近似では、開口率(%)={開口幅/(開口幅+線径)}²×100で表されます。
微細パターンの形成には、開口寸法とペーストの粒径・粘度、必要な転写量を総合的に考慮します。
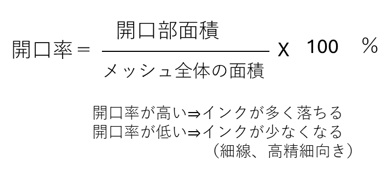
開口率は、スクリーンメッシュの総面積のうち、インクが通過できる「開口部」の面積が占める割合(%)を指します。
(2)スキージの役割と特性
スキージは、インクをメッシュの中に押し込み、かつ余分なインクを掻き取る役割を担います。その材質や形状は印刷品質に直結します。
① 材質と硬度
一般的にはウレタンゴムが使用されます。
硬度は「ショアA」という硬さの尺度で表され、一般的には60度から90度程度のものが使われますが、適切な硬度は用途や製品仕様によって異なります。
硬いスキージは変形が比較的小さい一方、版や基板への追従性が低下する場合があります。
柔らかいスキージは凹凸に追従しやすい反面、条件によってはにじみやパターンの太りにつながります。
② 先端形状
スクエア型(平型)が広く用いられますが、用途に応じて剣先型(ポインテッド)や丸型も使い分けられます。電子部品の高精細印刷ではエッジを整えたスクエア型が用いられます。
エッジの摩耗はパターンの太りやかすれにつながるため、状態に応じた研磨・交換が必要です。
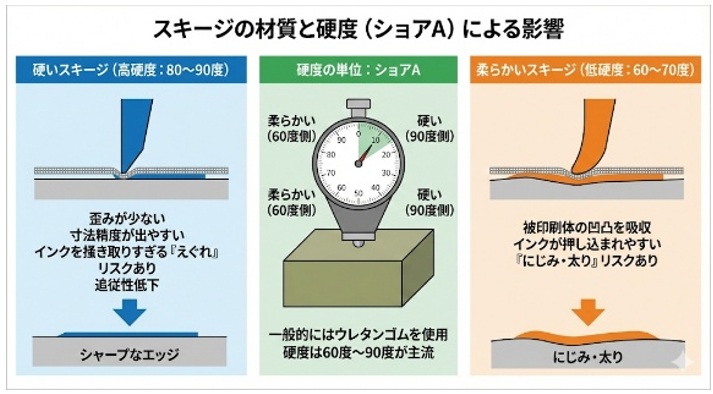
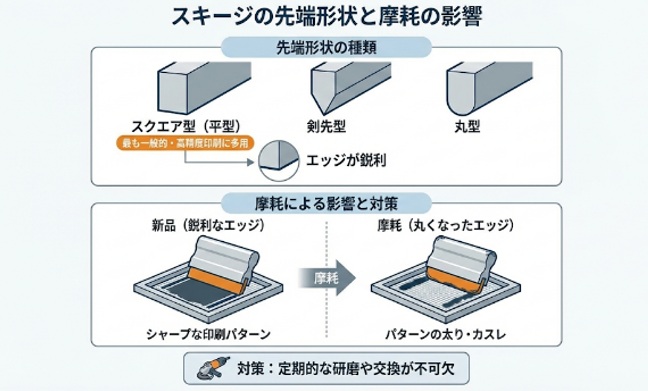
【図4 スキージの影響 (上)材質と硬度、(下)先端形状と磨耗】
(3)インク(ペースト)の流動特性:チキソ性
スクリーン印刷に使用されるインクは、単なる色材ではなく、機能性材料を含んだ「ペースト」と呼ばれることが多いです。ここで重要になるのが「チキソ性(揺変性)」という物理特性です。
スクリーン印刷用ペーストでは、せん断速度の増加によって見かけの粘度が低下する「せん断薄化」と、せん断を受けた後に時間とともに内部構造や粘度が回復する「チキソ性(揺変性)」を区別する必要があります。スキージ通過時にはペーストが開口部を通過しやすくなり、転写後には材料固有の速度で粘度が回復します。回復が遅すぎるとにじみや太り、速すぎるとレベリング不足やメッシュ跡の原因になる場合があります。
(※粘度や粘弾性など、材料の流動特性については別記事「レオロジーとは?」をご参照ください。)
3.印刷品質を左右するプロセスパラメータ
部材が揃っていても、印刷機のセッティング(条件出し)が適切でなければ、安定した生産は不可能です。
ここでは、実務者が特に注視すべきパラメータについて解説します。
(1)クリアランスの設定
クリアランスとは、静止状態でのスクリーンマスクと基板の隙間のことです。
クリアランスが小さすぎると、印刷後に版が基板から速やかに離れず、インクを引きずってしまい、パターンの周囲が滲む「尾引き」の原因となります。逆に大きすぎると、スキージによるスクリーンの伸張が大きくなり、印刷位置のズレや版の寿命低下を招きます。
一部の自動印刷機には、スキージの移動と版の離れ方を協調制御する離版機構が備わっています。適切なクリアランスと離版制御を組み合わせることで、印刷形状の安定化を図ります。
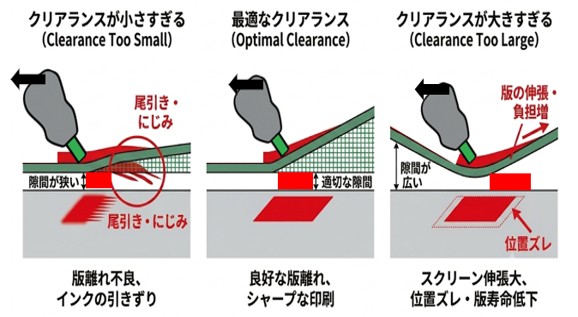
【図5 クリアランス(版離れの影響)】
(2)印刷速度とスキージ圧力(印圧)
速度と圧力は、インクの転写量に大きく影響します。
印刷速度が速すぎると、ペーストや版の条件によっては転写不足によるかすれなどが生じます。一方、低速側では転写量やパターン幅が増える場合もありますが、速度と膜厚・線幅の関係はペーストの流動特性、スキージ角度、印圧、版仕様に依存します。品質とタクトタイムを両立する条件を実測により設定します。
印圧は、スキージがスクリーンを押し下げ、基板に接触させるために適切な押し込み量と必要な最小限の力に設定するのが理想です。過剰な印圧は、スキージの変形を招き、パターンの歪みや版の摩耗を加速させます。
(3)スキージ角度
スキージ角度(アタックアングル)は、スクリーン面とスキージ刃がなす角度です。一般的には60~80度程度で設定されますが、最適値はスキージ形状やペースト、装置条件によって異なります。
角度が小さいほどインクを版の開口部に押し込む力が強くなり、角度が大きいほど掻き取り作用が強くなります。図6の45度と80度は、この違いを示す模式的な例です。
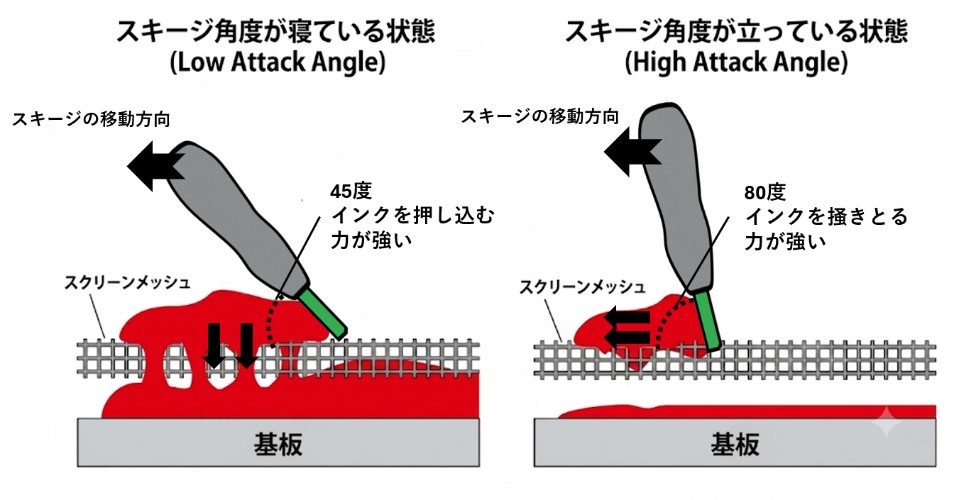
【図6 スキージ角度】
4.印刷不良の要因と対策
製造現場では、様々な要因で印刷不良が発生します。論理的なトラブルシューティングを行うために、代表的な不良モードを整理します。
(1)滲み(にじみ)と太り
パターンの輪郭がぼやけたり、設計値よりも太くなってしまう現象です。
主な要因としては、インクの粘度不足、クリアランスの不足、あるいはスキージ圧力の過多が挙げられます。
まず、インクの温度管理(粘度は温度に敏感です)を確認し、その上で版離れのタイミングを調整することが定石です。
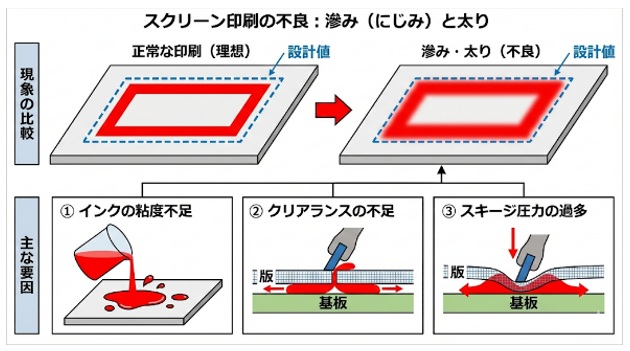
【図7 滲みと太りの主な原因】
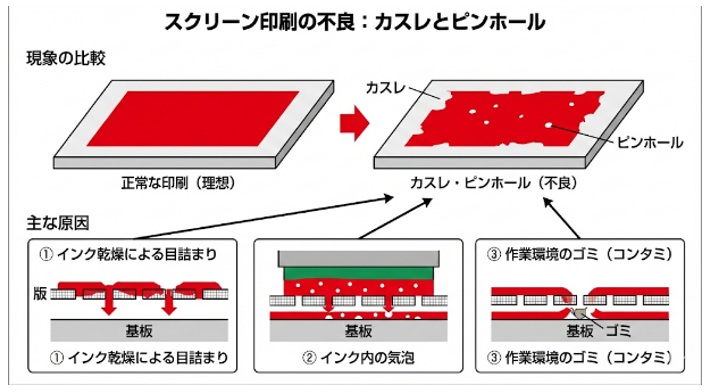
(2)カスレとピンホール
パターンの一部が欠けたり、小さな穴が空いたりする現象です。
インクの乾燥によるメッシュの目詰まり、インク内の気泡、あるいは作業環境のゴミ(コンタミネーション)が主な原因です。
クリーンルーム内での湿度管理や、定期的な版洗浄、インクの脱泡処理が対策として有効です。
【図8 カスレとピンホールの主な原因】
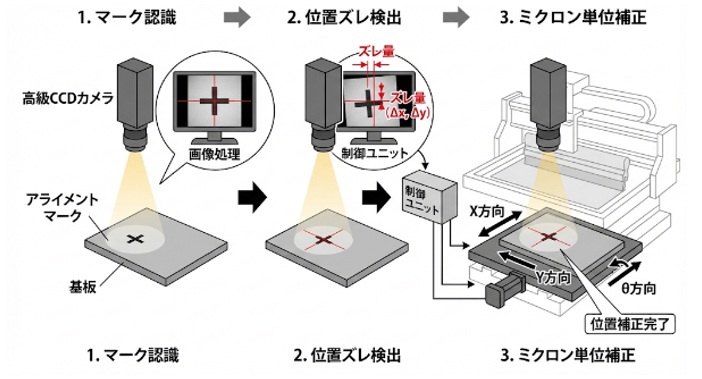
(3)位置ズレ(アライメントエラー)
多層印刷では、各層の重なり精度(アライメント)が重要です。
位置ずれにはスクリーンの変形だけでなく、基板の伸縮、治具、温湿度、搬送・画像認識誤差などが関与します。
カメラで位置合わせマークを認識して補正する装置もありますが、補正分解能と実際の重ね合わせ精度は装置仕様や印刷条件に依存します。
【図9 位置ズレ補正】
5.まとめ
スクリーン印刷は、物理的な接触を伴うアナログな要素を多く含みながらも、現代の精密加工を支える高度なデジタル・マニュファクチャリングの一部へと進化を遂げてきました。
高品質な印刷を実現するためには、以下の3点が不可欠です。
- メッシュやスキージといった部材の物理特性を正しく理解すること。
- インクの流動性(チキソ性)をコントロールすること。
- クリアランスや印圧などのパラメータを数値管理し、再現性を確保すること。
今後、さらなる微細化(ファインピッチ化)や、フレキシブルデバイスへの応用が進む中で、スクリーン印刷の重要性はますます高まっていくでしょう。
基本原理を深く理解し、現場での小さな変化に気づく洞察力を持つことが、次世代のものづくりを支える技術者にとっての武器となります。
(日本アイアール株式会社 特許調査部 Y・K)
《引用文献、参考文献》
- 1) 東北スクリーン・デジタル印刷共同組合(WEBサイト)
http://www.tohokusdpa.jp/ - 2) マイクロ・テック株式会社(スクリーン印刷技術解説)
https://www.e-microtec.co.jp/reason/practice.html - 3) 日本特殊織物株式会社「スクリーン規格値について」
https://nt-jp.com/products/screen/screen-spec.php - 4) BOPP, An ABC of screen printing meshes (2017)
https://www.bopp.com/media/r3bmcxup/bopp_sd_brosch%C3%BCre_e_2017.pdf - 5) Tuomaala et al., Practical Guide to Screen-Printing in Printed Electronics, Oamk Journal 97/2025
https://oamkjournal.oamk.fi/2025/practical-guide-to-screen-printing-in-printed-electronics/ - 6) Ink formulation design strategies for printed electronics: a review on fundamentals, materials, and processing (2026)
https://doi.org/10.1007/s00170-026-18295-z

](https://engineer-education.com/wp/wp-content/uploads/2024/04/e953f0e33a31b23ab703bb6aca9ce84c-219x219.png)
](https://engineer-education.com/wp/wp-content/uploads/2022/12/semiconductor-process3_Die-bonding-equipment-219x219.png)